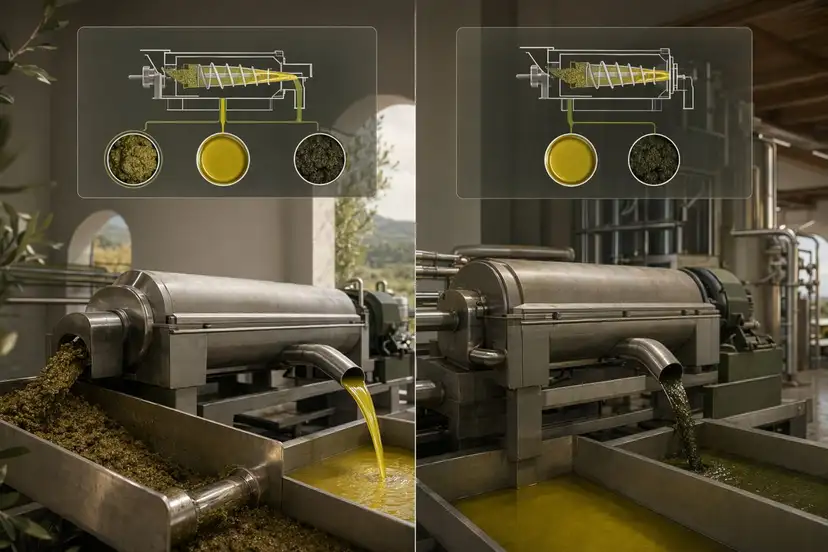
兩相式與三相式橄欖油榨油設備的核心目標相同:在採收壓力下快速處理果實、盡可能釋放作物可提供的油量,並維持乾淨穩定的分離效果。
兩者的差異在於各系統如何處理水分、橄欖渣、廢水與臥式離心機的運作行為。對榨油廠管理者而言,這項選擇影響的不只是資本設備配置,也直接關係到每日營運:果漿稠度、攪拌槽反應、臥式離心機穩定性、油品清晰度、廢棄物處理,以及當果實狀態改變時,工作人員需要介入調整的頻率。
Olivanta 以專為萃取效能、果漿管理與更穩定分離而設計的酵素解決方案,支援橄欖油榨油廠。作為橄欖油萃取用酵素供應商,我們專注於產季期間真正重要的營運現實:處理量、出油機會、減少頑固乳化,以及可靠的產線表現。
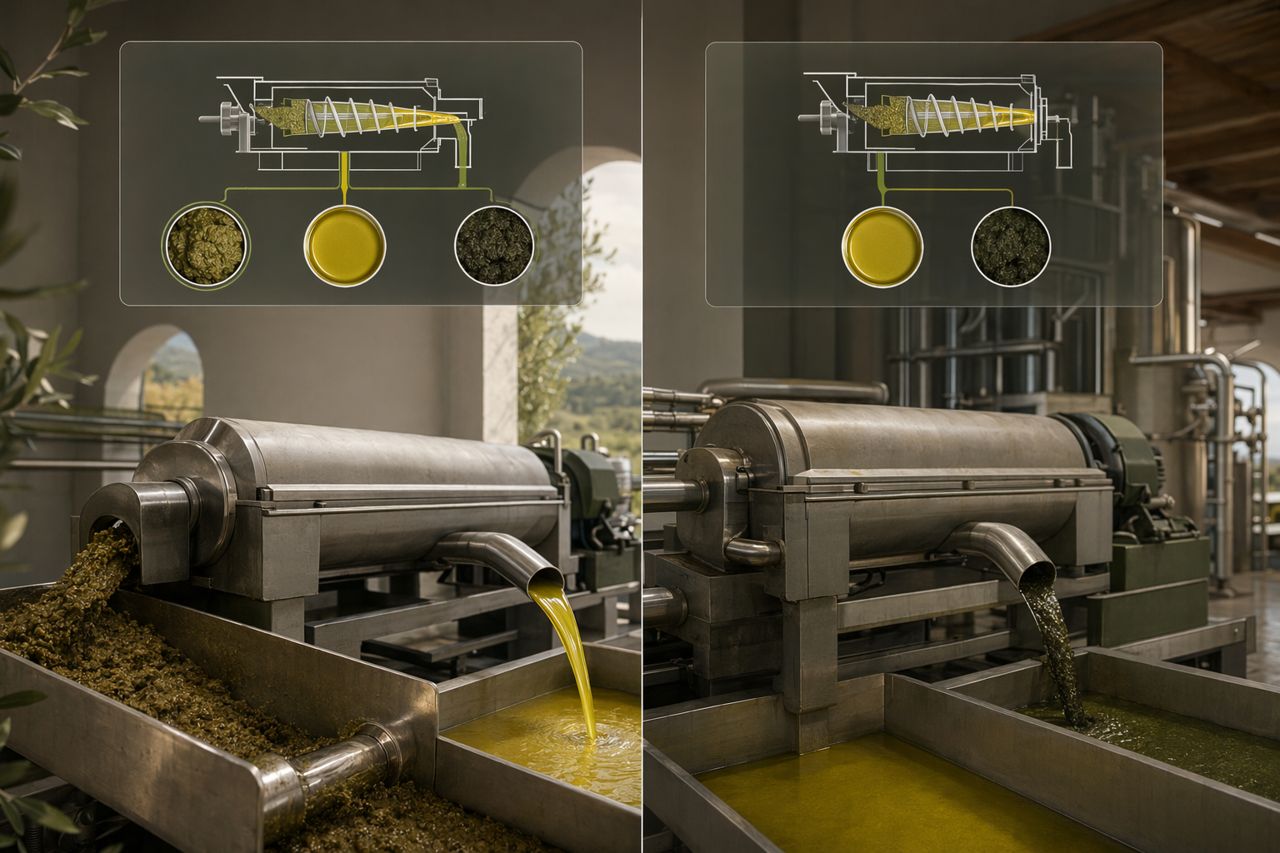
兩相式榨油設備在進入臥式離心前,通常使用很少或完全不使用稀釋水。臥式離心機會將進入的橄欖果漿分離為油,以及含有植生水與固形物的濕橄欖渣流。
三相式榨油設備則會加入水,協助將果漿分離為三股物流:油、植生水與橄欖渣。
這一項製程差異,形塑了大多數的營運取捨。
沒有哪一種系統必然較佳。最佳配置取決於果實品種、成熟度、採收速度、攪拌策略、臥式離心機設計、廢棄物流向,以及榨油廠的商業優先事項。
出油率不只是臥式離心機的問題。它從進入破碎機的橄欖狀態開始,並一路延伸到果漿形成、攪拌、油滴釋放與分離表現。
當果漿結構受到良好管理時,兩相式系統可以有強勁表現。由於添加水分較少,製程可保留濃度並降低稀釋影響。挑戰在於,難處理的果漿可能變得濃稠、黏滯,或不容易乾淨地釋放油分。
三相式系統透過加水可使果漿更容易流動,這可能有助於臥式離心機穩定運作。取捨在於,過量或控制不佳的稀釋可能讓價值隨水相流失,並增加廢水管理負擔。
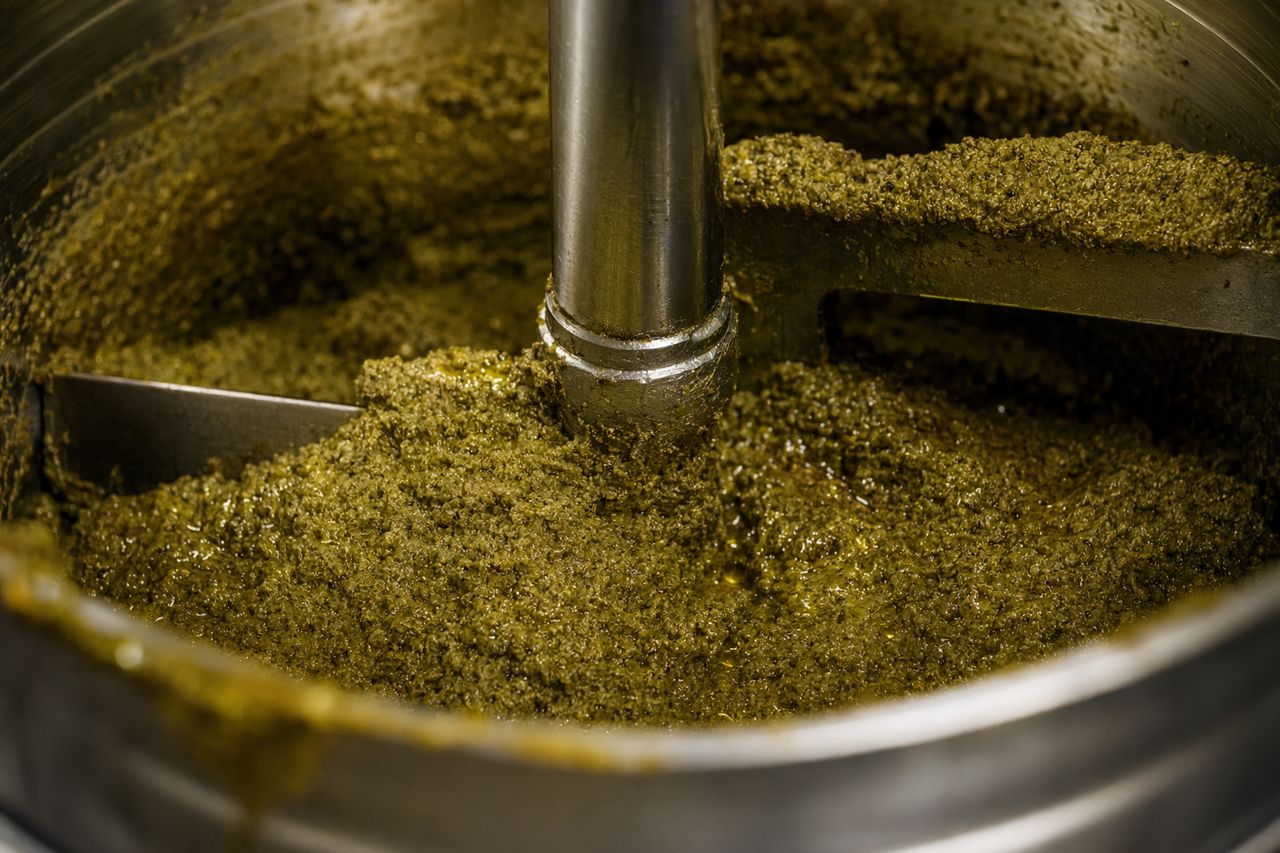
酵素輔助的作用點在於臥式離心前的果漿狀態。目標不是強迫產線運轉,而是改善油分釋放、降低持續性乳化,並協助臥式離心機接收更容易處理的進料。
廢棄物處理是兩種系統最明顯的差異之一。
兩相式榨油設備可減少液態排放,但會產生較濕的橄欖渣。在廢水處理受限的地區,這可能是一項優勢,但同時需要針對濕橄欖渣的儲存、運輸、乾燥、堆肥或二次回收建立計畫。
從營運角度來看,濕橄欖渣也能反映產線狀態。如果可見油分殘留、橄欖渣質地不一致,或臥式離心機扭矩變得不穩定,可能代表上游果漿需要調整。
三相式榨油設備會產生較大量的植生水。這可讓橄欖渣處理較簡單,但會增加液態廢棄物量、處理需求、運送要求與環境壓力。
對於接近排放或處置上限的榨油廠而言,額外水負荷並不是次要問題,而會成為採收季的產能限制。
果漿狀態會在整個產季中改變。早期果實可能較硬且不易處理;後期果實可能變軟,並更容易形成乳化。品種、溫度、成熟度、霜害暴露與暫存時間,都可能改變果漿在攪拌槽與臥式離心機中的流動方式。
現場應注意的跡象包括:
這些問題在兩相式與三相式榨油設備中都可能出現。應對方式可能不同,但營運目標相同:讓果漿更容易處理,同時不犧牲油品質量。
在兩相式產線中,酵素使用通常著重於改善低加水條件下果漿的油分釋放。其價值很實際:更好的果漿開放性、更可預測的油水分離,以及降低對激烈機械調整或加水修正的依賴。
潛在營運效益包括:
對兩相式榨油設備而言,酵素策略應仔細搭配果實成熟度、攪拌時間、果漿溫度與臥式離心機反應。目標是有控制地改善製程表現,而不是不必要地改變榨油廠既有的正常操作方式。
在三相式產線中,加水可支援流動性,但並不會自動解決油分釋放或乳化行為。酵素輔助可協助果漿在稀釋與分離前更有效率地釋放油分。
潛在營運效益包括:
對三相式榨油設備而言,關鍵在於製程紀律。酵素使用應與用水管理並行,而不是取代用水管理。當產線達到平衡時,榨油廠通常能以更高信心運轉,並減少修正性調整。
如果您正在評估設備、升級產線或進行效能基準比較,應透過營運問題而非標籤來比較系統。
當地用水成本與限制為何?
三相式操作通常有較高的用水需求。
廢水處置有多困難?
兩相式操作可降低液態排放,而三相式操作會產生更多植生水。
有哪些橄欖渣處理途徑可用?
兩相式橄欖渣較濕,可能需要不同的物流安排。
進料果實的變異性有多高?
成熟度、品種或採收時程的高度變異,會提高彈性果漿管理的需求。
產線對乳化有多敏感?
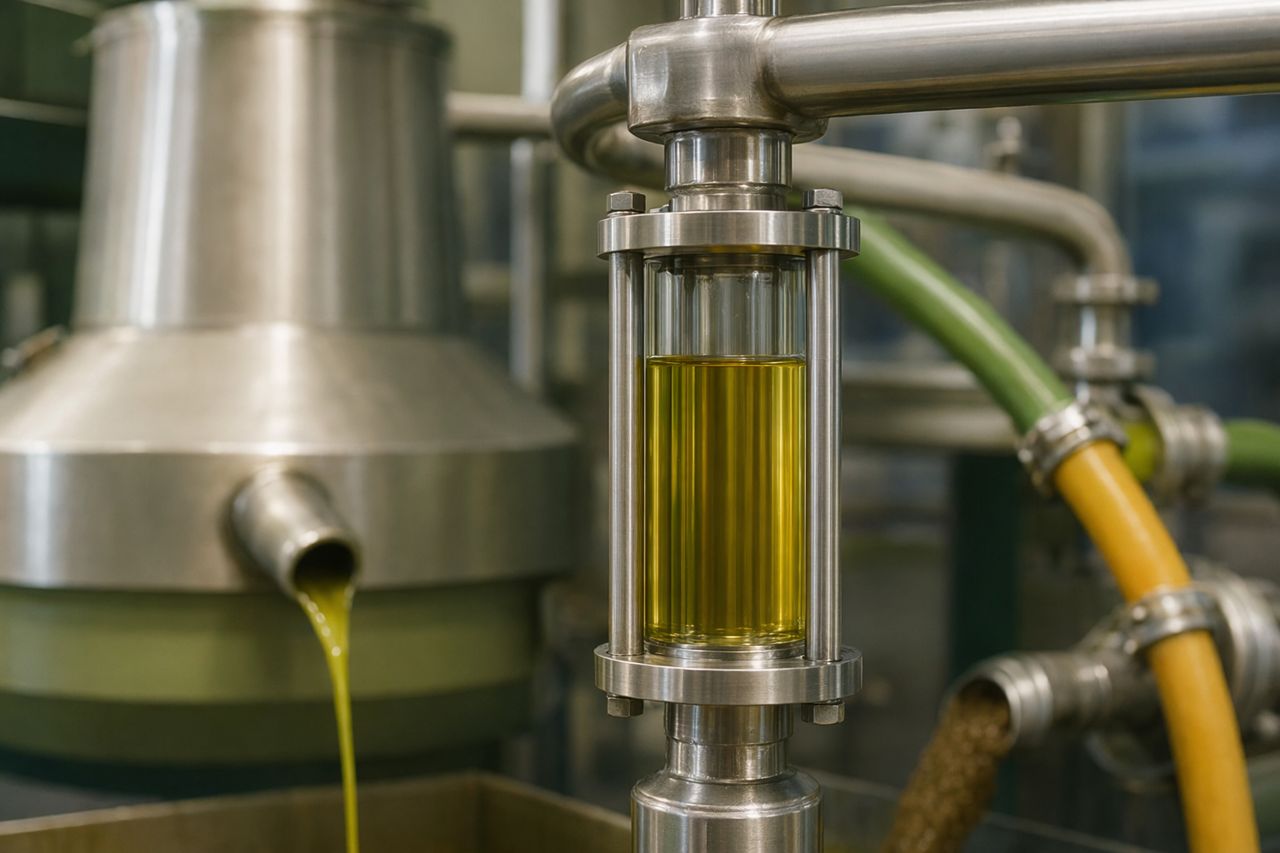
持續性乳化可能降低清晰度、拖慢分離,並增加油分流失風險。
在進料高峰期間需要多少操作人員介入?
若榨油廠需要持續調整,可能可透過更好的上游果漿控制獲益。
製程中的價值從哪裡流失?
應檢視橄欖渣、廢水、混濁油、臥式離心機穩定性與處理量限制。
| 營運因素 | 兩相式榨油設備 | 三相式榨油設備 |
|---|---|---|
| 製程用水量 | 較低 | 較高 |
| 液態排放 | 較低 | 較高 |
| 橄欖渣含水率 | 較高 | 較低 |
| 加水對果漿流動性的支援 | 有限 | 較大 |
| 廢水處理負擔 | 通常較低 | 通常較高 |
| 對難處理果漿的敏感度 | 可能較高 | 通常較容易流體化 |
| 過度稀釋風險 | 較低 | 較高 |
| 酵素價值重點 | 果漿開放、油分釋放、更乾淨的分離 | 油分釋放、減少帶出、提升分離紀律 |
橄欖油萃取是高度集中於短產季的作業。當進料量高時,小型製程問題也會變得昂貴:攪拌反應緩慢、臥式離心機運作不穩、油分殘留於橄欖渣、分離混濁,以及額外廢水處理需求。
實務型酵素方案應協助榨油廠更接近其預期操作窗口。這代表:
Olivanta 與橄欖油榨油廠合作,依據實際製程條件調整酵素選擇:果實成熟度、破碎機設定、攪拌曲線、臥式離心機配置,以及廢棄物處理限制。
當以下任何問題反覆出現時,榨油廠應重新檢視酵素輔助策略:
正確的酵素策略不是通用方案,而應圍繞榨油廠設備、作物概況與商業目標建立。
如果您經營兩相式或三相式橄欖油榨油設備,並希望針對萃取一致性、果漿狀態與分離清晰度取得實務酵素支援,請聯絡 Olivanta。
請使用網站上的索取報價表單,並告訴我們您的榨油廠配置、果實類型、目前瓶頸與採收時程。我們將協助找出最適合您製程的起始方案。
Tell us your application and volume — we reply with pricing and lead time.